Quels matériaux peut-on vraiment graver avec un graveur laser diode ?
Quels matériaux je peux réellement graver avec mon graveur laser ? La réponse courte : beaucoup plus que vous ne le pensez. La réponse longue : ça dépend de ce que votre matériau fait avec un faisceau à 455 nanomètres. La réponse complète : tout est dans ce guide.
Votre laser diode grave du bois — vous le saviez, c’est à peu près la première chose indiquée dans la notice. Ce que la notice oubli souvent de mentionner, c’est qu’il grave aussi l’ardoise, le cuir naturel, l’aluminium anodisé, la résine époxy, une tranche d’agrume, et sous certaines conditions, du métal nu et du verre. Sans avoir recours à de la magie, juste à de la physique.
Tout tient à une seule question : est-ce que le matériau absorbe le rayonnement à 455 nm ? S’il absorbe, il chauffe, il se marque, il grave. Mais s’il réfléchit ou laisse passer le faisceau, alors vous avez gravé du vent pendant trois minutes en regardant votre machine travailler très sérieusement pour rien. Et si la réponse est « un peu entre les deux », alors un primaire de gravage règle le problème.
Il y a aussi des matériaux sur lesquels vous ne devrez pas poser votre faisceau pour des raisons de sécurité : PVC, vinyle, ABS, cuir synthétique, fibre de carbone. Ce n’est pas que les résultats seraient décevants, mais surtout parce que les fumées produites sont franchement mauvaises pour votre santé voire très très cancérogènes. La ventilation ne règle pas tout. Certains matériaux sont hors périmètre, quelle que soit la puissance de votre extracteur.
Ce guide couvre l’ensemble du spectre : les matériaux qui fonctionnent nativement, ceux qui demandent une préparation, ceux que vous éviterez désormais par conviction personnelle, et un cas particulier qui surprend souvent — les aliments. Oui, on peut graver de la nourriture au laser. Non, ce n’est pas anecdotique.
 EN RÉSUMÉ CE QU’IL FAUT RETENIR
- 🟢 Nativement compatibles : Bois, contreplaqué, MDF (ventilation renforcée — liants formaldéhyde), cuir naturel, aluminium anodisé, ardoise, pierre, carton, papier, toile coton, toile peinte acrylique, acrylique opaque et coloré, bambou, liège. Aucune préparation spéciale — régler puissance et vitesse selon épaisseur et essence.
- 🟡 Compatibles avec primaire ou préparation : Verre, acrylique transparent, métal nu (inox, aluminium), céramique, résine époxy (résultats variables — fumées à surveiller). Le laser diode traverse les matériaux transparents sans interaction — un primaire de gravage est indispensable pour créer l’absorption nécessaire.
- 🔴 Interdits — danger réel : PVC et vinyle (chlore gazeux corrosif), ABS et polycarbonate (fumées toxiques), cuir synthétique et simili cuir (composition inconnue = risque réel), fibre de carbone (poussières cancérogènes), métaux galvanisés (zinc volatilisé). Pas de négociation sur ces matériaux, quelle que soit la ventilation.
- 🔵 Cas particulier — aliments : Chocolat, pain, fruits à coque, biscuits, fromage à croûte dure, agrumes. Gravure possible sous conditions strictes : aucun revêtement sur le matériau, machine dédiée ou rigoureusement nettoyée, ventilation active. Les résidus de combustion en surface sont le point de vigilance principal.
- 🔹 Longueur d’onde : Le laser diode émet à 455 nm (bleu visible). Ce que le matériau absorbe ou réfléchit à cette longueur d’onde détermine tout — c’est pourquoi le verre transparent laisse passer le faisceau sans réagir.
- 🔹 Puissance de la machine : Ces compatibilités ne sont pas universelles. Entre un 5 W et un 40 W optiques, certains matériaux passent de « avec effort » à « natif ». Les paramètres donnés dans chaque article supposent une puissance minimale indiquée — vérifier avant de conclure à une incompatibilité.
- 🔹 Diode vs CO2 : Le CO2 grave le verre et l’acrylique transparent nativement grâce à sa longueur d’onde 10 600 nm. Le laser diode compense avec un primaire de gravage — solution accessible et économique sans changer de machine.
- 🔹 Règle universelle : Toujours tester sur un échantillon avant d’attaquer la pièce finale. Un test de grille 3×3 cm sur le matériau cible vous donne les paramètres exacts en 10 minutes — aucune valeur universelle ne remplace ce test.
Comment un laser diode interagit avec la matière
Pourquoi la longueur d’onde change tout
Votre graveur laser diode émet à 455 nm. C’est dans le bleu visible — si vous avez déjà regardé le faisceau par accident malgré les consignes de sécurité, vous l’avez vu. Ce chiffre n’est pas un détail de fiche technique : c’est la variable qui détermine si votre matériau va réagir ou non.
La physique est simple. Quand un photon frappe une surface, il se passe l’une de trois choses : le matériau absorbe l’énergie, il la réfléchit, ou il la laisse traverser. À 455 nm spécifiquement, le bois absorbe bien — il chauffe, se marque, grave. Le verre transparent laisse passer — le faisceau traverse comme si la machine travaillait dans le vide. L’aluminium nu réfléchit une grande partie du rayonnement — le laser fait ce qu’il peut, mais sans surface absorbante, le résultat est anecdotique.
C’est pourquoi deux matériaux qui semblent proches en apparence peuvent se comporter complètement différemment sous le faisceau. L’aluminium anodisé grave nativement — la couche d’anodisation absorbe à 455 nm. L’aluminium nu demande un primaire. Même métal, résultats opposés.
Ce que le laser fait réellement : ablation, carbonisation, marquage
Le laser ne « grave » pas au sens mécanique du terme — il n’t y a aucun outil qui racle, aucune pression sur le matériau. Ce qui se passe, c’est une interaction purement thermique et photonique. Selon le matériau et les paramètres machine, trois phénomènes sont en jeu :
L’ablation : l’énergie est suffisante pour vaporiser instantanément la matière en surface. Le matériau disparaît localement — c’est ce qui permet la découpe. Sur le bois, c’est ce qui creuse les traits fins d’un dessin.
La carbonisation : la matière ne se vaporise pas complètement — elle brûle et se transforme en carbone. C’est ce qui donne le contraste brun foncé caractéristique de la gravure sur bois et contreplaqué. Trop de puissance ou trop de lenteur, et vous passez de la carbonisation à la combustion — vos bords noircissent, votre gravure s’élargit, votre pièce sent le feu de camp.
Le marquage : le laser modifie la surface sans retrait de matière significatif — changement de couleur, de texture, d’état. C’est ce qui se passe sur l’aluminium anodisé : la couche d’anodisation change de couleur sous l’effet de la chaleur, le métal en dessous est intact. Résultat net, précis, sans relief.
En pratique, sur une même pièce, ces trois phénomènes coexistent selon la zone, la puissance locale et la vitesse de passage. Maîtriser la gravure laser, c’est apprendre à doser lequel des trois on cherche à obtenir.
Le principe du primaire : quand la matière refuse d’absorber le faisceau
Le verre transparent est transparent. Le laser diode à 455 nm le traverse sans interagir. Ce n’est pas un défaut de votre machine — c’est de la physique. Aucun réglage de puissance ne changera ce fait.
La solution : créer artificiellement la surface absorbante qui manque. C’est le rôle du primaire de gravage. Appliqué sur le verre, il absorbe l’énergie du faisceau à sa place, chauffe localement, et transfère cette chaleur à la surface du matériau en dessous — qui se marque.
Même logique sur le métal nu : une fine couche de primaire, de peinture noire thermosensible ou de produit dédié (Thermark, Cermark, ou les alternatives maison) transforme une surface réfléchissante en surface absorbante.
Ce qu’il faut comprendre : le primaire ne grave pas le matériau à votre place. Il crée les conditions pour que votre laser puisse le faire. La qualité du résultat dépend ensuite de la qualité du primaire, de son application (épaisseur uniforme, pas de bulles) et de vos paramètres machine. Le CO2 grave le verre nativement grâce à sa longueur d’onde à 10 600 nm — à cette fréquence, le verre absorbe directement. Si vous avez un laser diode, le primaire est votre équivalent accessible. Même résultat final, chemin différent.
La puissance optique de la machine : pourquoi deux lasers « diode » ne se ressemblent pas
« Laser diode » n’est pas une spécification. C’est une famille. Et dans cette famille, il y a actuellement des machines qui vont de 5 W optiques à plus de 40 W optiques — soit un rapport de 1 à 8 sur la puissance réelle disponible en surface.
Ce point a une conséquence directe sur tout ce guide : les compatibilités matériaux décrites ici ne sont pas absolues. Un matériau classé « compatible avec effort » sur une machine 5 W peut devenir « natif » sur une 20 W. Un matériau qui demande plusieurs passes sur 10 W s’expédie en une seule passe sur 33 W.
Deux précisions utiles pour lire les fiches paramètres, y compris les nôtres :
La puissance optique (en W optiques ou W/cm²) est la seule valeur qui compte pour comparer deux machines. La puissance électrique affichée dans certaines fiches est une autre mesure — elle inclut les pertes, le ventilateur, l’électronique. Une machine affichée à « 80 W » en puissance électrique peut délivrer 20 W optiques. Lisez les fiches techniques, pas les titres Amazon.
La densité de puissance dépend aussi de la taille du point focal. Deux machines à 20 W optiques avec des points focaux de tailles différentes n’ont pas la même efficacité sur le matériau. La compression du faisceau compte autant que la puissance brute.
Dans chaque article dédié par matériau, la puissance minimale recommandée est indiquée. Si vos résultats ne correspondent pas, c’est souvent là qu’est la réponse — avant de toucher aux autres paramètres.
Ventilation : une obligation même sur les matériaux compatibles
Dernier point de cette section, et probablement celui que les débutants zappent le plus : la ventilation n’est pas réservée aux matériaux dangereux. Elle est obligatoire dès que vous allumez votre machine.
Même sur du bois, du bambou, du carton — des matériaux parfaitement compatibles et sans toxicité particulière — la combustion produit des fumées de pyrolyse. Ces fumées contiennent des particules fines, des composés organiques volatils et du monoxyde de carbone en concentration variable selon le matériau, la puissance et la durée de gravure.
Ce que ça implique concrètement :
Une extraction active dirigée vers l’extérieur est la solution correcte. Un simple filtre HEPA à recirculation n’est pas suffisant pour les COV — il filtre les particules, pas les gaz.
En espace semi-fermé ou atelier sans extraction permanente, une session de gravure d’une heure sur du bois représente une exposition non négligeable. C’est confortable, ça ne sent pas forcément mauvais — et c’est précisément le piège.
La section sur les matériaux interdits détaille les cas où la ventilation ne suffit pas, quels que soient les moyens. Mais même pour les cas verts de ce guide, elle reste le prérequis n°1 avant de mettre en route la machine.
Les matériaux qui fonctionnent nativement
Nativement compatible signifie : aucun primaire, aucune préparation chimique particulière. Vous posez le matériau, vous réglez puissance et vitesse, vous lancez. Ce qui suit est le périmètre réel d’un laser diode à 455 nm — plus large que ce que la plupart des notices laissent entendre.
Bois et contreplaqué
Le cas d’usage historique, et pour cause : le bois absorbe très bien à 455 nm. La lignine et la cellulose qui le composent entrent en carbonisation franche dès que le faisceau les atteint. Résultat : contraste marqué, trait net, gravure reproductible.
Ce qui change d’une essence à l’autre, c’est la densité — et donc la réponse thermique. Un bois dense comme le chêne ou le noyer absorbe plus lentement, demande plus de puissance ou une vitesse réduite. Un bois tendre comme le tilleul ou le paulownia grave vite et fort, parfois trop — le risque est de brûler les bords plutôt que de graver.
Pour le contreplaqué spécifiquement : l’essence du pli supérieur détermine le rendu visuel, mais c’est la colle entre les plis qui détermine la qualité (et la santé) de la découpe. Ce point est traité en détail dans le guide dédié.
→ Article dédié : Choisir son bois et contreplaqué pour la gravure laser
MDF
Compatible — avec un bémol qui mérite d’être posé clairement dès le départ.
Le MDF grave avec un contraste exceptionnellement marqué et se découpe proprement, ce qui le rend populaire en laser. Son inconvénient : les résines urée-formaldéhyde qui agglomèrent ses fibres libèrent du formaldéhyde gazeux lors de la chauffe. Plus que le contreplaqué, même en grade E1.
Extraction active obligatoire. Préférer du MDF E0 minimum pour un usage régulier — pas pour des raisons de confort, mais parce que le formaldéhyde est classé cancérogène certain par le CIRC depuis 2004.
Le sujet des grades d’émission, des colles biosourcées et de ce que les fabricants indiquent (ou omettent) sur leurs fiches techniques est couvert en détail dans le guide contreplaqué — la logique s’applique intégralement au MDF.
→ Voir : Choisir son contreplaqué pour la gravure laser — section MDF
Cuir naturel
Le cuir naturel — tanné végétal ou à l’alun — grave proprement et avec un rendu particulièrement net. La surface brunit sous le faisceau, le contraste est excellent, et la profondeur de gravure est bien contrôlable par la puissance.
Deux points de vigilance : l’épaisseur variable selon les pièces demande un réglage au matériau, pas au type de cuir. Et les finitions de surface (cire, huile, vernis) modifient la réponse thermique — graver sur du cuir ciré n’est pas graver sur du cuir brut.
Le cuir synthétique et le simili cuir sont une autre catégorie. Leur composition est rarement documentée — et certaines formulations libèrent des composés chlorés ou des isocyanates à la chauffe. Ils sont traités dans la section matériaux interdits.
Ardoise et pierre
L’ardoise est un des matériaux les plus satisfaisants à graver au laser diode. Sa surface absorbe bien le faisceau, la marque est nette et contrastée — le laser blanchit la surface en provoquant une micro-fracturation thermique de la roche. Pas de carbonisation, pas de fumée : juste de la physique minérale.
Les autres pierres naturelles denses — granit, basalte — répondent de façon similaire, avec des résultats qui varient selon la composition minéralogique. Le marbre est plus délicat : sa structure cristalline hétérogène peut donner des résultats inégaux selon la zone gravée.
Paramètres à retenir : vitesse basse, puissance élevée, plusieurs passes si nécessaire. Le matériau ne brûle pas — il faut lui transmettre suffisamment d’énergie par point pour obtenir une marque franche.
Aluminium anodisé
C’est le cas qui surprend le plus les débutants qui pensent que les métaux sont hors périmètre d’un laser diode. L’aluminium anodisé grave nativement — et souvent très proprement.
La raison : le laser n’interagit pas avec le métal lui-même, mais avec la couche d’anodisation en surface. Cette couche d’oxyde d’aluminium colorée absorbe le rayonnement à 455 nm, chauffe localement, et se décolore de façon permanente. Le métal en dessous reste intact. Résultat : marquage net, précis, sans relief, résistant.
Ce qui ne fonctionne pas de la même façon : l’aluminium nu, l’aluminium brossé non anodisé, et les alliages à surface naturelle. Ces cas demandent un primaire — ils sont couverts dans la section suivante.
Carton et papier
Grave et découpe facilement — parfois trop facilement. Le papier fin et le carton léger s’enflamment si la vitesse est insuffisante. C’est le seul matériau de cette liste où le risque opérationnel vient d’une puissance excessive plutôt qu’insuffisante.
En pratique : vitesse haute, puissance modérée, air assist si disponible pour éloigner les fumées et éviter la combustion involontaire. Pour la découpe de papier fin, une passe rapide à puissance modérée donne de meilleurs résultats que de chercher à traverser en une passe lente.
Tissu et toile coton
Le coton absorbe bien à 455 nm. La gravure marque la surface par carbonisation légère — le résultat ressemble à un brûlé contrôlé, avec un effet visuel intéressant sur les toiles naturelles écru ou teintées.
Point de vigilance : les trames lâches et les tissus non tendus donnent des résultats irréguliers. Le tissu doit être maintenu parfaitement plan dans la machine — la moindre ondulation crée des zones hors focale, et la gravure perd en précision. Un cadre ou un gabarit de maintien fait la différence.
Les tissus synthétiques (polyester, nylon, acrylique textile) sont une autre affaire — leur comportement thermique est différent et certaines compositions libèrent des fumées à surveiller. À traiter au cas par cas.
Toile peinte en peinture acrylique
Cas intéressant et souvent mal compris : sur une toile peinte en acrylique, ce n’est pas la toile que grave le laser — c’est la couche picturale.
La peinture acrylique sèche est un polymère qui absorbe le rayonnement à 455 nm de façon variable selon sa pigmentation. Les couleurs sombres (noirs, bruns, bleus profonds) absorbent bien et gravent nettement. Les couleurs claires et le blanc absorbent moins et demandent plus d’énergie — avec le risque de traverser la couche de peinture et d’atteindre la toile en dessous.
Ce matériau demande donc plus de précision dans les réglages que le bois ou l’ardoise. Un test de grille sur un échantillon de la même peinture, sur le même support, avant d’attaquer une pièce finie, n’est pas optionnel ici.
→ Article dédié : Graver la toile peinte au laser diode
Bambou et liège
Deux matériaux végétaux denses qui se comportent très bien sous le laser diode — et qui ont en commun d’être visuellement très gratifiants à graver.
Le bambou grave avec un contraste net et chaud, proche du bois dense. Sa structure fibreuse orientée crée parfois de légères variations de contraste selon l’orientation du faisceau par rapport au fil — ce n’est pas un défaut, c’est une caractéristique que certains recherchent pour l’aspect artisanal.
Le liège grave plus vite et plus profondément que le bambou à puissance équivalente — sa structure alvéolaire lui donne une densité bien plus faible. Il tolère moins bien les vitesses basses : à puissance trop élevée ou vitesse trop faible, le liège brûle facilement en profondeur, bien au-delà de la surface visée.
→ Article dédié : Graver le bambou et le liège au laser diode
Les matériaux qui nécessitent un primaire ou une préparation
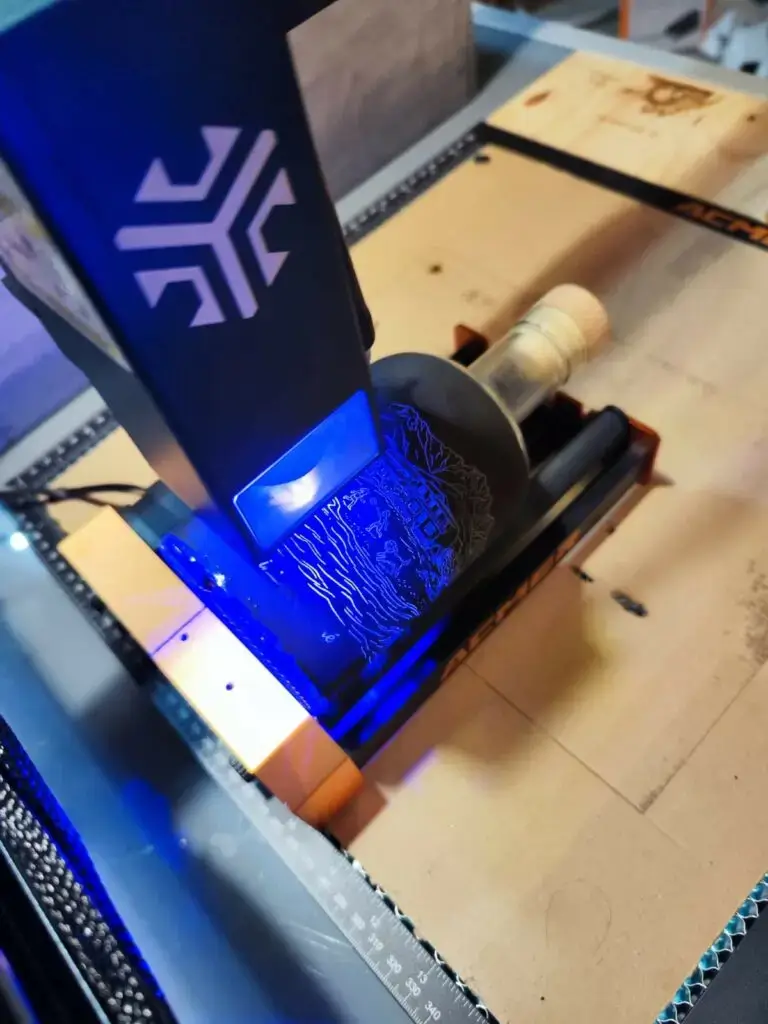
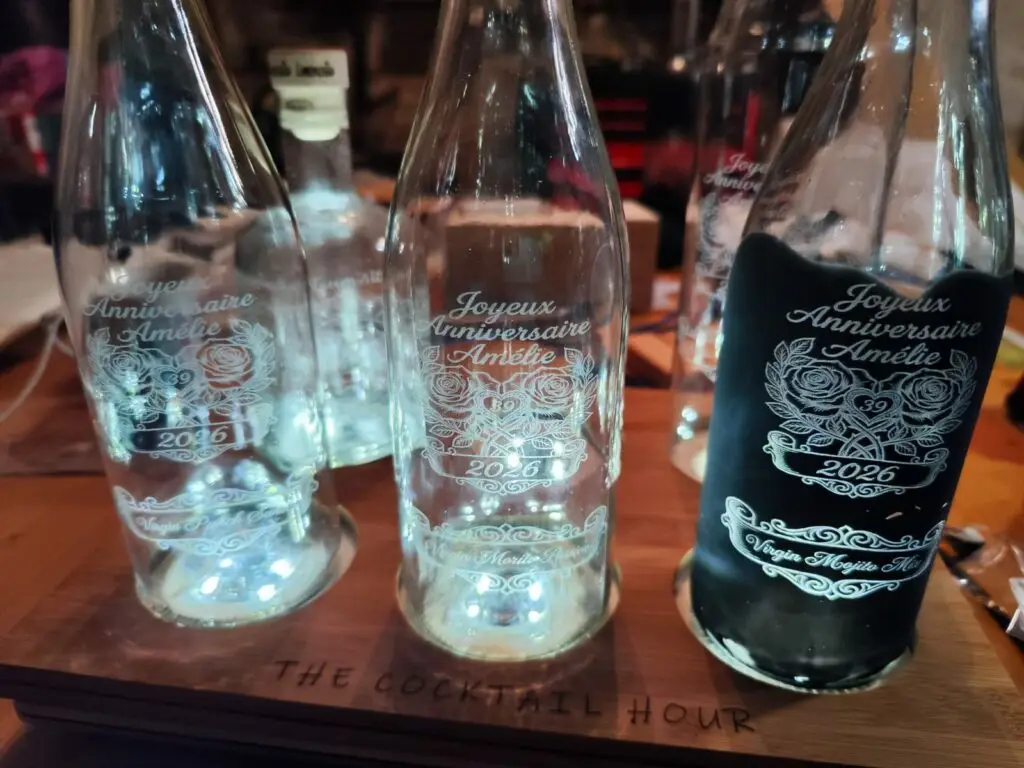
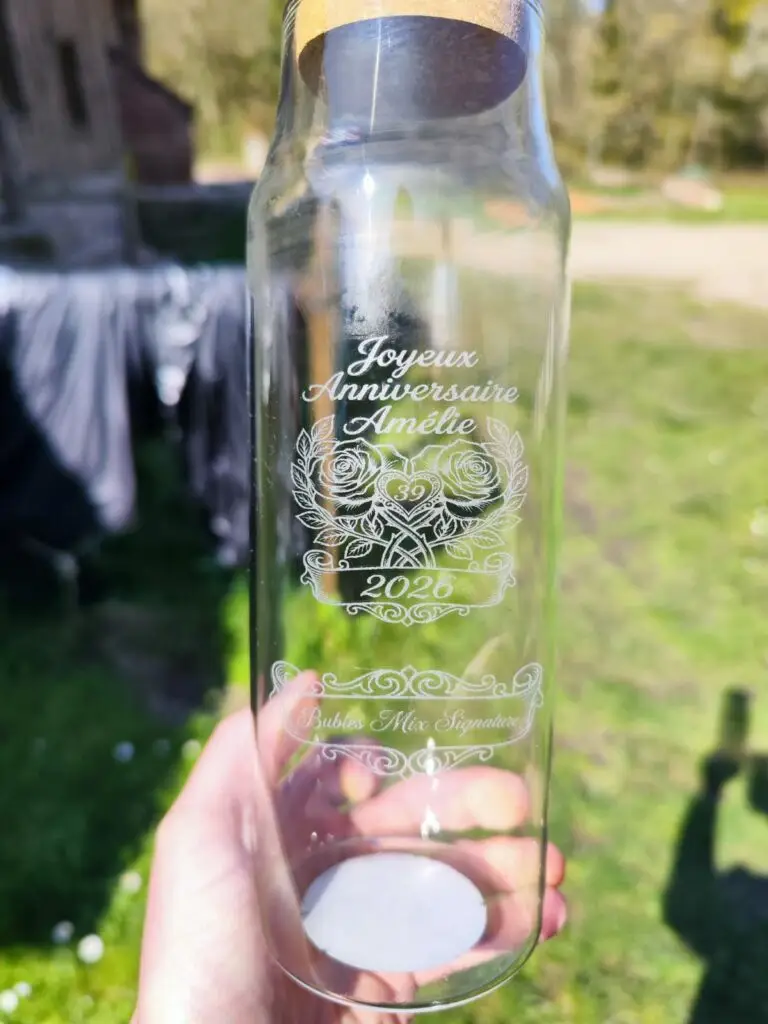
Un primaire de gravure ne compense pas les limites d’une machine — il crée les conditions physiques que le matériau ne réunit pas seul. Tous les matériaux de cette section sont parfaitement gravables avec un laser diode. Ils demandent simplement une étape préalable que la majorité des tutoriels YouTube escamotent en dix secondes.
Verre et surface transparente
Le verre transparent est, par définition, transparent à la lumière visible. À 455 nm, le faisceau le traverse sans interaction mesurable. Vous pouvez monter votre machine à 100 % de puissance, réduire la vitesse à 100 mm/min, recommencer trois fois — le résultat sera identique : rien.
La solution : un primaire qui absorbe le rayonnement à la place du verre. En pratique, les options ne manquent pas. Leur qualité, si.
Moutarde jaune et gouache noire au pinceau — on commence par là parce que c’est ce que vous allez trouver en premier sur les forums. Ça fonctionne, c’est documenté, le coût est nul. L’acidité et la pigmentation de la moutarde suffisent à créer l’absorption nécessaire — même verdict pour la gouache noire diluée. Sur le papier, ça passe pour un premier essai du dimanche. Dans la réalité : étalement irrégulier, épaisseur incontrôlable, rationalisation en série quasiment impossible. Ces deux options vous permettront de comprendre le principe. Pas de construire un workflow.
Cermark / Thermark — la référence professionnelle, utilisée en gravure industrielle sur métal, céramique et verre. Marquage permanent, résiste au lave-vaisselle, résultat net. Deux freins réels à l’usage hobbyiste et artisanal : le prix d’abord, significativement plus élevé que toutes les autres options — une bombe représente un investissement qui se justifie sur de la production régulière, moins sur des pièces occasionnelles. La disponibilité ensuite — ces produits sont principalement distribués aux États-Unis et en Allemagne, l’importation en France implique des délais, des frais de port, et parfois des restrictions douanières sur les produits chimiques. Troisième réserve : une puissance minimale machine est requise pour activer correctement le produit — les lasers en dessous de 5-6 W optiques peuvent donner des résultats insuffisants.
Peinture noire mate en spray — plus accessible que le Cermark, plus répandue dans les tutoriels. Séchage rapide, résultat correct. Mais ce qu’on gagne au séchage avant gravure, on le perd après : difficile à retirer sans solvant, et frotter pour nettoyer le résidu risque d’abîmer la gravure. Sans oublier les produits pétroliers que vous manipulez à chaque pièce, l’odeur en atelier, et le white-spirit en fin de session. Solution intermédiaire — au-dessus de la moutarde, en dessous de ce qu’on peut faire mieux.
Primaire de gravure sur verre Le Graveur™ — pigments naturels, fiel de bœuf, charges minérales inertes, base aqueuse et végétale. Aucun produit pétrolier, aucun solvant : le résidu se rince sous le robinet après gravure. Il sèche un peu moins vite que l’acrylique — c’est son seul inconvénient réel. En échange : étalement homogène, retouches faciles, épaisseur maîtrisée, gravures nettes. Et en fin de session, vous rangez votre flacon plutôt que de chercher le white-spirit.
→ Primaire de gravure sur verre Le Graveur™ — disponible en boutique
Quelle que soit l’option choisie : couche aussi uniforme que possible, séchage complet avant de lancer. Une zone plus épaisse chauffe plus, grave plus profond — l’irrégularité d’application se lit directement dans le résultat.
→ Article dédié : Graver le verre au laser diode — primaire, méthodes, paramètres
Métal nu (acier inox, aluminium)
Le métal nu réfléchit une grande partie du rayonnement à 455 nm. Ce n’est pas une incompatibilité totale — une petite fraction de l’énergie est absorbée — mais le résultat sans préparation est généralement décevant : marque peu contrastée, peu reproductible, sensible à l’état de surface.
Avec un primaire, le résultat change radicalement. Le principe est le même que pour le verre : créer une surface absorbante entre le faisceau et le métal.
Ce qui fonctionne sur métal nu :
- Peinture noire thermosensible (la voie économique) : spray mat, couche fine. Résultat correct sur inox et aluminium.
- Cermark / Thermark : la référence professionnelle. Le marquage est permanent, résiste aux rayures et au nettoyage. Prix à l’unité élevé, mais une bombe couvre plusieurs centaines de pièces.
- Molybdène en spray (option industrielle) : utilisé à l’origine comme lubrifiant sec, il marque très proprement l’inox en particulier.
Une précision importante : l’aluminium anodisé n’appartient pas à cette catégorie — il est traité dans les matériaux nativement compatibles, parce que la couche d’anodisation absorbe directement. L’aluminium nu, lui, demande un primaire.
→ Article dédié à paraître : Graver le métal au laser diode — inox, aluminium, primaires
Acrylique transparent
Même logique que le verre : l’acrylique transparent laisse passer le rayonnement à 455 nm. Le laser CO2 grave l’acrylique nativement — à 10 600 nm, le PMMA absorbe directement. À 455 nm, c’est transparent dans les deux sens du terme.
L’acrylique opaque ou coloré est une autre affaire — il absorbe suffisamment pour graver nativement, et figure dans les matériaux compatibles sans préparation.
Pour le transparent, un primaire fonctionne selon les mêmes principes que sur le verre. La spécificité de l’acrylique : sa sensibilité thermique est plus élevée que le verre. Trop d’énergie localisée peut provoquer une déformation ou une micro-fissuration autour de la zone gravée. Couche de primaire fine, vitesse correcte, puissance modérée.
Autre option sur l’acrylique transparent : graver la face arrière avec une feuille de transfert ou un masque de découpe en face avant — technique utilisée en signalétique pour obtenir un effet de profondeur. Hors périmètre de ce guide, mais à explorer.
→ Article dédié à paraître : Graver l’acrylique au laser diode
Céramique et terre cuite
La céramique est un cas intermédiaire : selon la glaçure et la composition de surface, certaines céramiques absorbent partiellement à 455 nm et donnent une marque sans préparation. Mais les résultats sont imprévisibles et peu reproductibles — trop de variables (nature de la glaçure, couleur, cuisson) pour s’y fier.
Le primaire stabilise et homogénéise la réponse. Sur céramique, le Cermark et le Thermark sont les options les plus documentées et les plus fiables. La marque obtenue est noire, nette, et résiste au lave-vaisselle — ce qui en fait un support sérieux pour la personnalisation d’objets du quotidien (tasses, carreaux, assiettes).
La terre cuite non émaillée se comporte différemment : plus poreuse, elle absorbe mieux le rayonnement et peut donner des résultats corrects sans primaire, selon la puissance machine. À tester sur échantillon — la variabilité entre les lots est élevée.
Un point pratique : la céramique est fragile aux chocs thermiques. Éviter de travailler sur des pièces froides sorties d’un environnement non chauffé en hiver — la dilatation thermique localisée peut provoquer des microfissures invisibles à l’œil qui n’apparaissent qu’au premier passage au lave-vaisselle.
→ Article dédié à paraître : Graver la céramique et la terre cuite au laser diode
Résine époxy
La résine époxy fait partie des matériaux dont la popularité maker a largement précédé la documentation sérieuse. Tables rivière, bijoux, coasters — le marché des pièces époxy à personnaliser est réel, et la question « peut-on graver de l’époxy au laser diode » revient régulièrement.
Réponse honnête : oui, dans certaines conditions — avec des résultats variables et des précautions à prendre.
La résine époxy entièrement polymérisée absorbe partiellement à 455 nm — suffisamment pour obtenir une marque sans primaire dans certains cas, pas assez dans d’autres. Les variables qui changent tout : la formulation de la résine (les époxy transparents sont les plus imprévisibles), la présence de pigments ou de colorants, l’épaisseur de la couche, et l’état de polymérisation. Une résine pas complètement durcie se comporte différemment d’une résine vieillie de six mois.
Ce qui est constant : les fumées. La combustion de résine époxy libère des composés potentiellement irritants — bisphénol A résiduel et produits de dégradation thermique selon la formulation. Extraction active obligatoire, sans exception.
En pratique : tester systématiquement sur un échantillon de la même résine, même lot, avant toute pièce finale. Les paramètres ne se transfèrent pas d’une formulation à l’autre.
→ Article dédié à paraître : Graver la résine époxy au laser diode
Les matériaux interdits — et pourquoi c’est sérieux
Cette section est courte. Elle n’a pas vocation à être exhaustive — elle a vocation à être lue et retenue.
La distinction avec les matériaux de la section précédente est simple : un primaire inadapté donne un mauvais résultat. Un matériau interdit donne des fumées qui abîment vos poumons, corrodent votre machine, ou les deux. La ventilation ne règle pas le problème — elle déplace le problème. Aucun extracteur domestique ne filtre efficacement les composés qui suivent.
PVC et vinyle (chlore gazeux)
Le PVC, c’est du chlorure de polyvinyle. Quand vous le chauffez avec un laser, il libère du chlorure d’hydrogène gazeux — HCl. Ce gaz est corrosif pour les muqueuses respiratoires, et il est aussi corrosif pour les rails, l’optique et les composants électroniques de votre machine. Double peine.
Ce qui rend ce matériau particulièrement piégeux : il est partout, et il ne se reconnaît pas à l’œil nu. Vinyle adhésif, revêtement de sol souple, certains cuirs synthétiques, certains tissus enduits, certains tuyaux souples — beaucoup de matériaux contiennent du PVC sans que ce soit immédiatement apparent. En cas de doute sur la composition d’un matériau souple, la règle est simple : on ne grave pas.
ABS et polycarbonate
L’ABS produit à la chauffe du styrène, classé cancérogène possible par le CIRC, et selon les formulations, d’autres composés organiques volatils peu recommandables. Le polycarbonate se dégrade en libérant notamment du bisphénol A gazeux et des composés irritants.
Ces deux plastiques sont extrêmement courants dans les objets du quotidien — boîtiers électroniques, pièces imprimées en 3D, coques de téléphone, plaques techniques. Le fait qu’ils soient omniprésents ne les rend pas gravables. C’est exactement le genre de matériau qu’un débutant va poser sur son plateau parce qu’il « ressemble à de l’acrylique ». Il ne ressemble pas à de l’acrylique sous le laser.
Fibre de carbone
La fibre de carbone mérite une mention spéciale parce qu’elle attire une catégorie très spécifique d’utilisateurs — les makers, les constructeurs de drones, les passionnés de pièces techniques légères — qui sont précisément les gens les plus susceptibles de vouloir la graver ou la découper.
Le problème n’est pas le carbone lui-même. C’est la résine époxy qui lie les fibres, et surtout les particules ultrafines de carbone libérées lors de la découpe. Ces particules sont si fines qu’elles passent les filtres HEPA standard. Elles pénètrent profondément dans les voies respiratoires et ne ressortent pas. Les résines de liaison libèrent par ailleurs des composés potentiellement cancérogènes selon leur formulation.
La fibre de carbone se découpe mécaniquement — fraise, scie diamantée, jet d’eau. Pas au laser.
Aciers galvanisés
La galvanisation est un revêtement de zinc appliqué sur l’acier pour le protéger de la corrosion. Chauffé par un laser, le zinc se vaporise et forme de l’oxyde de zinc en suspension — des particules ultrafines qui provoquent ce que les soudeurs connaissent sous le nom de fièvre des métaux : frissons, fièvre, courbatures, symptômes pseudo-grippaux qui apparaissent quelques heures après l’exposition et disparaissent en 24-48h.
Le problème de la fièvre des métaux, c’est qu’elle est auto-limitante — vous guérissez spontanément, ce qui donne l’impression que l’exposition était sans conséquence grave. Elle ne l’est pas sur le long terme. L’exposition répétée aux fumées de zinc est associée à des effets chroniques sur le système respiratoire.
L’acier galvanisé se reconnaît à son aspect grisé légèrement brillant ou à sa surface d’aspect cristallisé caractéristique. Les profilés de construction, les boulons standards, les tôles techniques en sont souvent recouverts. À vérifier avant toute opération laser.
Cuir synthétique et simili cuir
Ce matériau est dans cette liste pour une raison différente des autres : ce n’est pas parce qu’il est systématiquement dangereux. C’est parce qu’il est systématiquement inconnu.
Le cuir synthétique est une dénomination commerciale qui recouvre des réalités chimiques très différentes selon les fabricants, les gammes et les origines. PU leather, vinyl leather, cuir bonded, simili cuir — derrière ces noms coexistent des formulations à base de polyuréthane (généralement moins problématique), de PVC (voir plus haut), ou de mélanges dont la composition n’est pas documentée sur la fiche produit.
Sans documentation précise de la composition, vous ne pouvez pas savoir ce que vous allez brûler. Et si la formulation contient du PVC, vous êtes dans le premier cas de cette liste — chlorure d’hydrogène, corrosion machine, muqueuses respiratoires.
La règle : cuir naturel, vous gravez. Cuir synthétique sans fiche technique chimique complète, vous ne gravez pas. Le résultat visuel ne vaut pas le risque.
Cas particulier : les aliments
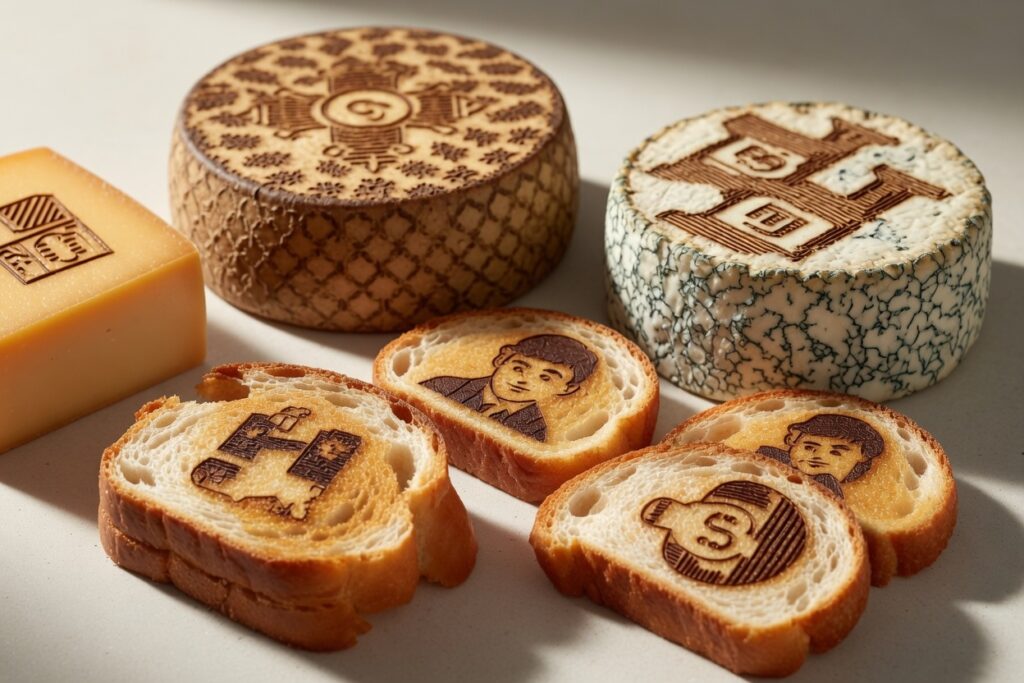
Les aliments n’appartiennent ni aux matériaux compatibles, ni aux matériaux interdits. Ils forment une catégorie à part — avec ses propres règles, ses propres limites, et un potentiel commercial que beaucoup de graveurs sous-estiment.
Ce qui est possible
Chocolat, pain, biscuits, fruits à coque, fromage à croûte dure, agrumes — ces matériaux absorbent bien le rayonnement à 455 nm et répondent de façon nette et reproductible. Le résultat visuel est souvent spectaculaire : le contraste entre la surface intacte et la zone gravée est franc, les détails fins passent bien, et le rendu est immédiatement lisible.
Les applications concrètes sont nombreuses : personnalisation de tablettes de chocolat pour les cadeaux d’entreprise, marquage de planches à découper côté présentation, décoration de biscuits pour l’événementiel, gravure d’agrumes pour la restauration. Ce n’est pas un gadget — c’est un marché réel, avec une demande existante et peu de concurrence artisanale sérieuse en France.
Conditions non négociables
Aucun revêtement sur le matériau. Vernis alimentaire, cire de conservation sur les agrumes, enrobage — tout traitement de surface entre le laser et l’aliment change la nature de ce qui brûle. Ce n’est plus l’aliment que vous gravez, c’est le revêtement. Et la composition chimique de ce revêtement sous la chauffe laser, vous ne la connaissez pas.
Machine dédiée ou rigoureusement nettoyée. Les résidus de gravure bois, cuir ou résine qui tapissent l’intérieur de votre machine ne sont pas inertes. Un flux d’air chaud circulant dans un espace encrassé entraîne ces résidus vers la pièce en cours de gravure. Sur une planche de bois, c’est sans conséquence. Sur un biscuit que quelqu’un va manger, ce ne l’est pas. Nettoyage complet de l’enceinte, du plateau et de l’optique avant toute session alimentaire.
Ventilation active. La combustion de matière organique alimentaire produit des fumées. Légères, sans toxicité particulière sur les matériaux listés ici — mais une extraction active reste le prérequis de base de toute session laser, quelle que soit la nature du matériau.
Le point de vigilance principal : résidus de combustion en surface
La gravure laser crée une micro-zone de carbonisation sur la surface de l’aliment. C’est précisément ce qui donne le contraste visuel — et c’est aussi ce qui sera consommé.
Les données disponibles sur la gravure alimentaire laser sont rassurantes à l’échelle des usages normaux : les quantités de résidus carbonisés produites par une gravure décorative sont comparables à celles d’un aliment légèrement grillé. Ce n’est pas un sujet d’alarme.
En revanche, deux précautions pratiques s’imposent. Ne pas graver des surfaces en contact alimentaire direct et prolongé — la face inférieure d’une planche à découper active, par exemple. Et calibrer la puissance pour obtenir une marque nette sans carbonisation excessive : une gravure bien réglée produit moins de résidus qu’une gravure trop lente ou trop puissante qui brûle en profondeur.
Le test sur échantillon reste la règle — sur le même lot, le même produit, avant d’attaquer une série.
Tableau récapitulatif
| Matériau | Compatible diode | Primaire | Puissance min. | Ventilation | Difficulté |
|---|---|---|---|---|---|
| 🟢 Nativement compatibles | |||||
| Bois massif | ✓ | Non | ≥ 5 W | Recommandée | Facile |
| Contreplaqué E0 / E0+ | ✓ | Non | ≥ 5 W | Recommandée | Facile |
| Contreplaqué E1 | ✓ | Non | ≥ 5 W | Active | Facile |
| MDF (E0 minimum) | ✓ | Non | ≥ 5 W | Active renforcée | Facile |
| Cuir naturel | ✓ | Non | ≥ 5 W | Recommandée | Moyen |
| Aluminium anodisé | ✓ | Non | ≥ 10 W | Recommandée | Moyen |
| Ardoise | ✓ | Non | ≥ 10 W | Légère | Facile |
| Pierre / granit / basalte | ✓ | Non | ≥ 15 W | Légère | Moyen |
| Carton | ✓ | Non | ≥ 3 W | Recommandée | Facile |
| Papier | ✓ | Non | ≥ 2 W | Recommandée | Délicat |
| Toile coton | ✓ | Non | ≥ 5 W | Recommandée | Moyen |
| Toile peinte acrylique | ✓ | Non | ≥ 5 W | Recommandée | Délicat |
| Bambou | ✓ | Non | ≥ 5 W | Recommandée | Facile |
| Liège | ✓ | Non | ≥ 5 W | Recommandée | Délicat |
| Acrylique opaque / coloré | ✓ | Non | ≥ 5 W | Recommandée | Facile |
| 🟡 Compatibles avec primaire ou préparation | |||||
| Verre | Avec primaire | ✓ | ≥ 5 W | Recommandée | Moyen |
| Acrylique transparent | Avec primaire | ✓ | ≥ 5 W | Recommandée | Moyen |
| Métal nu — Inox | Avec primaire | ✓ | ≥ 10 W | Recommandée | Moyen |
| Métal nu — Aluminium | Avec primaire | ✓ | ≥ 10 W | Recommandée | Moyen |
| Céramique émaillée | Avec primaire | ✓ | ≥ 10 W | Recommandée | Moyen |
| Terre cuite | Variable | Selon type | ≥ 10 W | Recommandée | Moyen |
| Résine époxy (polymérisée) | Variable | Selon formulation | ≥ 10 W | Active obligatoire | Délicat |
| 🔵 Cas particulier — Aliments | |||||
| Aliments (agrumes, chocolat, pain, biscuits, fromage à croûte) | Sous conditions | Non | ≥ 5 W | Active obligatoire | Moyen |
| 🔴 Matériaux interdits | |||||
| PVC / Vinyle | ✗ NON | — | — | — | INTERDIT |
| ABS | ✗ NON | — | — | — | INTERDIT |
| Polycarbonate | ✗ NON | — | — | — | INTERDIT |
| Fibre de carbone | ✗ NON | — | — | — | INTERDIT |
| Métaux galvanisés (zinc) | ✗ NON | — | — | — | INTERDIT |
| ⚠️ Cuirs synthétiques — identifier la composition avant toute gravure | |||||
| Cuir PU (polyuréthane pur, composition documentée) | ⚠ Conditionnel | Non | ≥ 5 W | Active | ⚠ Risqué |
| Cuir PVC / vinyle synthétique | ✗ NON | — | — | — | INTERDIT |
| Cuir bonded / reconstitué | ✗ NON | — | — | — | INTERDIT |
| Microfibre synthétique (Alcantara, Ultrasuede) | ⚠ Variable | Selon composition | — | Active | ⚠ Risqué |
| Cuir synthétique — composition inconnue | ✗ NON | — | — | — | INTERDIT par défaut |
Puissances exprimées en watts optiques. Les valeurs données supposent une optique propre et une focalisation correcte. Tester systématiquement sur échantillon.
Questions fréquentes
Peut-on graver du verre sans primaire ?
Non. Ce n’est pas une question de puissance machine, de vitesse, ou de nombre de passes. Le verre transparent laisse passer le rayonnement à 455 nm sans interaction mesurable — aucun paramètre ne change ce fait physique. Monter à 100 % de puissance sur du verre sans primaire, c’est graver du vide très sérieusement pendant trois minutes.
La seule variable qui change la donne : créer une surface absorbante avec un primaire adapté. Les options sont détaillées dans la section dédiée plus haut. Sans primaire, passez au laser CO2 — il grave le verre nativement grâce à sa longueur d’onde à 10 600 nm, à laquelle le verre absorbe directement.
Laser diode ou CO2 : lequel choisir selon les matériaux ?
La réponse courte : ça dépend de ce que vous gravez le plus souvent.
Le laser diode à 455 nm est imbattable sur le bois, le contreplaqué, le cuir naturel, l’ardoise et l’aluminium anodisé. Il est accessible, compact, évolutif, et couvre 80 % des cas d’usage hobbyiste et artisanal sans préparation.
Le CO2 à 10 600 nm ajoute deux matériaux que le diode ne peut pas traiter nativement : le verre transparent et l’acrylique transparent. Il grave aussi le tissu et le cuir avec un résultat légèrement différent — moins de carbonisation de surface, trait plus net sur certaines matières.
Ce que le CO2 ne fait pas mieux : le métal. À 10 600 nm, les métaux réfléchissent encore plus qu’à 455 nm — le CO2 a lui aussi besoin d’un primaire sur métal nu. L’aluminium anodisé, lui, répond mieux au diode.
En pratique pour un usage artisanal polyvalent : un diode bien choisi couvre la grande majorité des besoins. Le CO2 se justifie si le verre ou l’acrylique transparent représente une part significative de votre production.
Peut-on graver de la nourriture au laser ?
Oui — et c’est moins anecdotique qu’il n’y paraît. Chocolat, pain, biscuits, fruits à coque, fromage à croûte dure, agrumes : ces matériaux absorbent bien le rayonnement à 455 nm et donnent des résultats nets et reproductibles.
Les conditions non négociables : aucun revêtement, traitement de surface ou vernis sur le matériau. Machine dédiée à la gravure alimentaire, ou rigoureusement nettoyée entre les sessions — les résidus de gravure bois ou plastique n’ont pas leur place sur une surface alimentaire. Ventilation active.
Le point de vigilance principal n’est pas le laser lui-même — c’est la combustion de surface. La gravure crée une micro-zone de carbonisation. Sur de la nourriture, cette zone est consommée. Les études disponibles sur le sujet sont rassurantes à doses normales, mais la prudence commande de ne pas graver des surfaces alimentaires en contact direct et prolongé — face gravée vers le bas d’une planche à découper, par exemple.
→ Un article dédié est en préparation sur ce sujet.
Peut-on couper avec un laser diode, ou seulement graver ?
Les deux. La découpe et la gravure sont deux modes d’utilisation du même outil — ce qui change, c’est la combinaison puissance / vitesse / nombre de passes.
La gravure travaille en surface : vitesse élevée, puissance modérée, le faisceau ne traverse pas le matériau. La découpe traverse le matériau : vitesse basse, puissance maximale, parfois plusieurs passes selon l’épaisseur.
Ce qui limite la découpe sur un laser diode, c’est la puissance disponible et l’épaisseur du matériau. Un diode de 5 W optiques découpera du contreplaqué 3 mm correctement. Un diode de 20 W s’attaquera à du 8 mm. Au-delà, le nombre de passes augmente, les bords noircissent, et le résultat devient moins propre. Le tableau de paramètres de l’article contreplaqué donne les limites pratiques par puissance machine.
→ Article dédié : Choisir son bois et contreplaqué pour la gravure laser
Une précision utile : la découpe génère plus de fumées que la gravure, sur un temps plus long par pièce. La ventilation est encore plus critique en mode découpe qu’en mode gravure.
Comment éviter les halos et brûlures autour de la gravure ?
Deux outils, un principe.
Le masking tape (ruban de masquage papier) se pose sur la surface avant de lancer la gravure. Le faisceau grave à travers le papier, qui absorbe les projections de résidus et protège la surface autour du motif. Après gravure, on retire le masque — la surface est propre, les bords nets. Indispensable sur le bois clair (bouleau, érable) où les halos de fumée sont particulièrement visibles. Le scotch bleu de peintre fonctionne bien. Éviter les rubans trop épais qui peuvent modifier la mise au point.
L’air assist est un flux d’air comprimé dirigé sur la zone de gravure en temps réel. Il chasse les fumées avant qu’elles ne se redéposent en surface, réduit la zone de chauffe autour du point focal, et diminue significativement les risques de combustion involontaire sur les matériaux sensibles. La majorité des machines récentes intègrent un système d’air assist — si la vôtre en est équipée, l’activer par défaut est une bonne habitude.
Les deux se combinent sans problème et se complètent : le masking tape protège la surface, l’air assist protège la gravure en cours d’exécution.
La puissance de la machine change-t-elle les matériaux compatibles ?
Partiellement — et c’est important à comprendre pour interpréter correctement les fiches paramètres, y compris les nôtres.
La compatibilité fondamentale d’un matériau dépend de sa capacité à absorber le rayonnement à 455 nm — c’est une propriété physique du matériau, pas de la machine. Le verre transparent restera transparent quelle que soit la puissance. Le PVC restera interdit sur une machine à 1 W comme sur une machine à 100 W.
Ce que la puissance change en revanche : le périmètre des matériaux accessibles sans effort excessif. Certains matériaux denses ou épais sont techniquement gravables sur une machine 5 W — mais avec des paramètres si lents que le résultat est décevant ou le risque de brûlure élevé. Sur une machine 20 W, le même matériau passe en une passe propre à vitesse normale.
La règle pratique : si votre résultat ne correspond pas à ce qu’indique une fiche paramètre, vérifiez d’abord la puissance minimale recommandée avant de modifier quoi que ce soit d’autre. C’est souvent là que se cache la réponse.
Chaque matériau de ce guide a, ou aura, son article dédié avec les paramètres détaillés, mes astuces personnelles et les pièges à éviter. Les liens sont ou seront dans chaque section. Et si vous cherchez un primaire de gravure sur verre sans produits pétroliers, il est par ici →